 EN
 AR
 CS
 DA
 NL
 FR
 DE
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RU
 ES
 TL
 ID
 SK
 VI
 SQ
 TH
 TR
 MS
 GA
 MK
 HY
 AZ
 KA
 HT
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
 KY
 SM

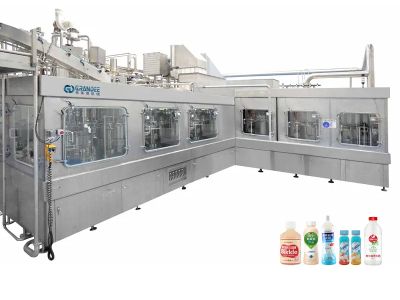
เมื่อความต้องการบรรจุภัณฑ์ของเหลวที่มีประสิทธิภาพและปลอดภัยยังคงเพิ่มสูงขึ้น แนวโน้มระดับโลกของเทคโนโลยีเครื่องบรรจุแบบปลอดเชื้อ ปี ค.ศ. 2024 จะมีบทบาทสำคัญต่ออุตสาหกรรมเครื่องดื่ม ผลิตภัณฑ์นม และซอสปรุงรส เทคโนโลยีการบรรจุแบบปลอดเชื้อช่วยให้ผลิตภัณฑ์ถูกบรรจุในสภาพแวดล้อมที่ปราศจากเชื้อ จึงยืดอายุการเก็บรักษาและรักษาคุณภาพไว้ได้ บทความนี้จะสำรวจแนวโน้มที่กำลังมาแรงใน เครื่องจักรบรรจุแบบปลอดเชื้อ เทคโนโลยี เพื่อช่วยให้ผู้ซื้อระดับ B2B เข้าใจปัจจัยหลักที่ควรพิจารณาเมื่อเลือกอุปกรณ์ให้สอดคล้องกับความต้องการในการดำเนินงาน
คาดหวังอะไรในปี 2024?
ในปี ค.ศ. 2024 ตลาดเครื่องบรรจุแบบปลอดเชื้อคาดว่าจะพัฒนาไปในทิศทางที่เน้นระบบอัตโนมัติ ความยั่งยืน และประสิทธิภาพที่ดีขึ้น แนวโน้มสำคัญ ได้แก่:
การเพิ่มระดับอัตโนมัติ: การผสานรวมเทคโนโลยีอัจฉริยะ เช่น IoT (Internet of Things) และ AI จะช่วยยกระดับประสิทธิภาพของสายการบรรจุแบบปลอดเชื้อ เทคโนโลยีใหม่เหล่านี้ทำให้สามารถตรวจสอบสถานะแบบเรียลไทม์และบำรุงรักษาเชิงพยากรณ์ ซึ่งช่วยลดเวลาหยุดทำงานและต้นทุนการดำเนินงาน
มาตรการด้านความยั่งยืน: เนื่องจากปัญหาสิ่งแวดล้อมที่ทวีความรุนแรงขึ้น ผู้ผลิตจึงให้ความสำคัญกับแนวทางปฏิบัติที่เป็นมิตรต่อสิ่งแวดล้อมมากขึ้น คาดว่าจะเห็นการเปลี่ยนผ่านไปสู่วัสดุที่นำกลับมาใช้ใหม่ได้ และเครื่องจักรที่ประหยัดพลังงาน ซึ่งช่วยลดของเสียและปริมาณคาร์บอนที่ปล่อยออกสู่สิ่งแวดล้อม
การปรับแต่งตามความต้องการและความยืดหยุ่น: ผู้ซื้อจะเรียกร้องเครื่องจักรที่สามารถรองรับผลิตภัณฑ์หลากหลายประเภทและรูปแบบบรรจุภัณฑ์มากขึ้นเรื่อย ๆ แนวโน้มนี้ทำให้ผู้ผลิตจำเป็นต้องนำเสนอโซลูชันที่ปรับแต่งได้ เพื่อให้สอดคล้องกับความชอบของผู้บริโภคที่เปลี่ยนแปลงไปและพลวัตของตลาด
การเน้นการประกันคุณภาพ: มาตรการควบคุมคุณภาพที่เข้มงวดยิ่งขึ้น รวมถึงระบบกรองที่ดีขึ้นและเทคโนโลยีตรวจจับขั้นสูง จะมีบทบาทสำคัญในการลดความเสี่ยงจากการปนเปื้อนและรับรองความสมบูรณ์ของผลิตภัณฑ์
โดยรวมแล้ว ภูมิทัศน์ของเทคโนโลยีเครื่องบรรจุแบบปลอดเชื้อในปี ค.ศ. 2024 จะโดดเด่นด้วยนวัตกรรมที่ให้ความสำคัญกับประสิทธิภาพ ความยั่งยืน และความสามารถในการปรับตัว
จะเลือกเครื่องบรรจุแบบปลอดเชื้อที่เหมาะสมกับความต้องการของคุณได้อย่างไร
การเลือกเครื่องบรรจุแบบปลอดเชื้อที่เหมาะสมนั้นเกี่ยวข้องกับปัจจัยสำคัญหลายประการ
ความเข้ากันได้กับผลิตภัณฑ์: ผลิตภัณฑ์แต่ละชนิดมีความต้องการในการบรรจุที่แตกต่างกัน โปรดประเมินว่าเครื่องสามารถรองรับความหนืดของของเหลว ระดับค่าพีเอช และลักษณะเฉพาะอื่น ๆ ของผลิตภัณฑ์คุณได้หรือไม่ ตัวอย่างเช่น ผลิตภัณฑ์นมอาจต้องการวิธีการจัดการที่ต่างจากเครื่องดื่ม
กำลังการผลิต: ประเมินความต้องการปริมาณการผลิตของคุณ เครื่องแต่ละรุ่นมีความสามารถในการผลิตต่อหน่วยเวลาที่แตกต่างกัน ดังนั้นการเข้าใจปริมาณผลผลิตที่คาดการณ์ไว้จะช่วยให้คุณเลือกรุ่นที่สามารถตอบสนองความต้องการได้โดยไม่ลดทอนคุณภาพ
การจัดวางโครงสร้างของเครื่อง: พิจารณาการออกแบบและรูปแบบการจัดวางของเครื่อง การบรรจุแบบปลอดเชื้อ ระบบควรเข้ากันได้กับสายการผลิตที่มีอยู่แล้วของคุณ การวิเคราะห์อย่างละเอียดเกี่ยวกับความต้องการพื้นที่และจุดที่อาจเกิดข้อจำกัดเป็นสิ่งจำเป็นเพื่อให้การผสานรวมเป็นไปอย่างราบรื่น
ความสอดคล้องตามกฎระเบียบ: ตรวจสอบให้แน่ใจว่าอุปกรณ์สอดคล้องกับมาตรฐานและข้อบังคับของอุตสาหกรรม โดยเฉพาะอย่างยิ่งในด้านความปลอดภัยและสุขอนามัยของอาหาร การรับรองจากหน่วยงานที่เกี่ยวข้องสามารถสร้างความมั่นใจในเรื่องความสอดคล้องนี้ได้
ตัวเลือกการปรับแต่ง: หากการดำเนินงานของคุณต้องการข้อกำหนดพิเศษ ให้เลือกผู้ผลิตที่สามารถให้บริการปรับแต่งได้ โซลูชันที่ปรับแต่งเฉพาะจะช่วยเพิ่มประสิทธิภาพและแก้ไขปัญหาเฉพาะที่เกิดขึ้นในการผลิต
ต้นทุนรวมตลอดอายุการใช้งาน: นอกเหนือจากราคาซื้อเริ่มต้น ควรพิจารณาค่าใช้จ่ายในการบำรุงรักษา การใช้พลังงาน และเวลาที่อาจหยุดทำงานชั่วคราว การลงทุนครั้งแรกที่สูงกว่าอาจคุ้มค่าหากนำไปสู่การประหยัดและเพิ่มประสิทธิภาพในระยะยาว
ด้วยการพิจารณาปัจจัยเหล่านี้ ผู้ซื้อสามารถตัดสินใจได้อย่างมีข้อมูล ซึ่งสอดคล้องกับความต้องการในการดำเนินงานและเป้าหมายทางธุรกิจของตน
ควรพิจารณาอะไรบ้างสำหรับอุปกรณ์บรรจุแบบปลอดเชื้อ
เมื่อประเมินอุปกรณ์บรรจุแบบปลอดเชื้อ ควรคำนึงถึงประเด็นต่อไปนี้:
คุณภาพของวัสดุ: วัสดุที่ใช้ในการผลิตเครื่องบรรจุมีผลอย่างมากต่อความทนทานและประสิทธิภาพในการทำงาน สแตนเลสสตีลมักเป็นที่นิยมเนื่องจากมีคุณสมบัติต้านการกัดกร่อนและทำความสะอาดได้ง่าย โปรดตรวจสอบให้แน่ใจว่าวัสดุสอดคล้องตามมาตรฐานอุตสาหกรรมด้านความปลอดภัยของอาหาร
ฟีเจอร์ระบบอัตโนมัติ: ความสามารถในการควบคุมอัตโนมัติขั้นสูงสามารถช่วยทำให้กระบวนการดำเนินงานราบรื่นยิ่งขึ้น ควรเลือก สายการเติมสารแบบปลอดเชื้อ เครื่องจักรที่มีระบบควบคุมที่มีประสิทธิภาพ อินเทอร์เฟซที่ใช้งานง่าย และระบบตรวจสอบแบบเรียลไทม์ เพื่อยกระดับประสิทธิภาพในการปฏิบัติงาน
ความต้องการในการบำรุงรักษา: ประเมินความจำเป็นในการบำรุงรักษาเครื่องจักร อุปกรณ์ที่ทำความสะอาดและซ่อมบำรุงได้ง่ายจะช่วยลดเวลาหยุดทำงานและต้นทุนแรงงาน ควรพิจารณาระบบที่มีชิ้นส่วนที่เข้าถึงได้ง่ายเพื่อการบำรุงรักษาอย่างรวดเร็ว
เทคโนโลยีการปิดผนึก: กลไกการปิดผนึกมีความสำคัญอย่างยิ่งต่อการรักษาความสมบูรณ์ของผลิตภัณฑ์ ให้ศึกษาเทคนิคการปิดผนึกที่หลากหลาย และตรวจสอบให้แน่ใจว่าวิธีที่เลือกสอดคล้องกับข้อกำหนดด้านบรรจุภัณฑ์ของคุณ
ประสิทธิภาพการใช้พลังงาน: ประเมินการใช้พลังงานของเครื่องจักร การออกแบบที่ประหยัดพลังงานสามารถช่วยลดต้นทุนได้อย่างมีนัยสำคัญในระยะยาว และสนับสนุนเป้าหมายด้านความยั่งยืน
ด้วยการให้ความสำคัญกับคุณลักษณะหลักเหล่านี้ ผู้ซื้อสามารถเลือกเครื่องบรรจุแบบปลอดเชื้อที่เพิ่มประสิทธิภาพการผลิตและเป็นไปตามมาตรฐานคุณภาพ
ปัญหาทั่วไปที่เกิดกับเครื่องบรรจุแบบปลอดเชื้อและแนวทางแก้ไข
แม้เทคโนโลยีการบรรจุแบบปลอดเชื้อจะมีความก้าวหน้าแล้ว แต่ก็ยังอาจเกิดความท้าทายได้ ต่อไปนี้คือปัญหาที่พบบ่อยพร้อมแนวทางแก้ไขที่แนะนำ
ความเสี่ยงจากการปนเปื้อน: การปนเปื้อนอาจเกิดขึ้นหากเครื่องจักรไม่ได้รับการบำรุงรักษาอย่างเหมาะสม การทำความสะอาดและฆ่าเชื้ออย่างสม่ำเสมอ ร่วมกับระบบกรองขั้นสูง สามารถลดความเสี่ยงเหล่านี้ได้ การจัดทำตารางการบำรุงรักษาอย่างเป็นระบบจะช่วยระบุปัญหาที่อาจเกิดขึ้นก่อนที่จะลุกลาม
ปริมาตรการบรรจุไม่สม่ำเสมอ: ความแปรผันของปริมาตรการบรรจุอาจทำให้เกิดของเสียจากผลิตภัณฑ์และทำให้ผู้บริโภคไม่พึงพอใจ ควรตรวจสอบให้มั่นใจว่าเครื่องจักรได้รับการปรับเทียบอย่างถูกต้อง และเซ็นเซอร์ทำงานตามปกติ การทดสอบและปรับแต่งอย่างสม่ำเสมอเป็นสิ่งจำเป็นเพื่อรักษาความแม่นยำ
เวลาที่เครื่องจักรหยุดทำงาน: เวลาที่เครื่องจักรหยุดทำงานอาจส่งผลกระทบอย่างรุนแรงต่อประสิทธิภาพการผลิต ควรลงทุนในเครื่องจักรที่มีฟีเจอร์การบำรุงรักษาเชิงพยากรณ์ ซึ่งสามารถแจ้งเตือนผู้ปฏิบัติงานล่วงหน้าเมื่อมีแนวโน้มว่าจะเกิดความล้มเหลว แนวทางเชิงรุกนี้ช่วยลดเหตุการณ์หยุดทำงานโดยไม่ได้วางแผนไว้
ความยากลำบากในการเปลี่ยนรูปแบบการผลิต: การเปลี่ยนผลิตภัณฑ์บ่อยครั้งอาจทำให้การดำเนินงานซับซ้อนขึ้น ควรเลือกเครื่องจักรที่ออกแบบมาเพื่อการเปลี่ยนรูปแบบการผลิตอย่างรวดเร็ว เพื่อลดเวลาที่เครื่องจักรหยุดทำงาน อินเทอร์เฟซที่ใช้งานง่ายและโครงสร้างแบบโมดูลาร์สามารถช่วยให้การปรับแต่งดำเนินไปได้เร็วขึ้น
การไม่ปฏิบัติตามข้อกำหนดด้านกฎระเบียบ: การไม่ปฏิบัติตามข้อกำหนดด้านความปลอดภัยอาจก่อให้เกิดผลร้ายแรง ควรมีการตรวจสอบภายในและรับรองมาตรฐานอย่างสม่ำเสมอเป็นส่วนหนึ่งของขั้นตอนการดำเนินงาน เพื่อให้มั่นใจว่าสอดคล้องกับมาตรฐานอุตสาหกรรม
การดำเนินมาตรการเชิงรุกและการบำรุงรักษาอย่างสม่ำเสมอเพื่อจัดการปัญหาทั่วไปเหล่านี้ สามารถเพิ่มความน่าเชื่อถือและประสิทธิภาพของการบรรจุแบบปลอดเชื้อได้
การประยุกต์ใช้เครื่องบรรจุแบบปลอดเชื้อในอุตสาหกรรมเครื่องดื่ม
เครื่องบรรจุแบบปลอดเชื้อมีการใช้งานหลากหลายด้านในอุตสาหกรรมเครื่องดื่ม รวมถึง:
น้ำผลไม้และเครื่องดื่มอัดลม: เทคโนโลยีการบรรจุแบบปลอดเชื้อช่วยให้สามารถบรรจุน้ำผลไม้และเครื่องดื่มอัดลมได้โดยไม่จำเป็นต้องใช้วัตถุกันเสีย ทั้งยังรักษาคุณรสและคุณค่าทางโภชนาการไว้ได้ พร้อมทั้งยืดอายุการเก็บรักษา
ผลิตภัณฑ์นม: นมและโยเกิร์ตสามารถบรรจุแบบปลอดเชื้อเพื่อให้มั่นใจในความปลอดภัยและความสดใหม่ วิธีนี้ยังช่วยยืดอายุการเก็บรักษาโดยไม่จำเป็นต้องแช่เย็น ซึ่งสอดคล้องกับความต้องการของผู้บริโภคที่มองหาความสะดวกสบาย
เครื่องดื่มเพื่อสุขภาพ: เครื่องดื่มที่เน้นด้านสุขภาพ เช่น เครื่องดื่มที่มีโปรไบโอติกหรือวิตามิน จะได้รับประโยชน์จากการบรรจุแบบปลอดเชื้อ เนื่องจากวิธีนี้ช่วยรักษาความสมบูรณ์ของส่วนผสมที่ไวต่อสภาพแวดล้อม
เครื่องปรุงรสและซอส: เทคโนโลยีการบรรจุแบบปลอดเชื้อสามารถใช้กับการบรรจุเครื่องปรุงรสได้ด้วย เนื่องจากผลิตภัณฑ์เหล่านี้ต้องการสภาพแวดล้อมที่ปราศจากเชื้อเพื่อป้องกันการเน่าเสียและรักษาคุณภาพ
เครื่องดื่มจากพืช: ความนิยมที่เพิ่มขึ้นของเครื่องดื่มจากพืชส่งผลให้ความต้องการเครื่องบรรจุแบบปลอดเชื้อสูงขึ้น โดยเครื่องดังกล่าวต้องสามารถรองรับสูตรต่าง ๆ ได้หลากหลาย พร้อมทั้งรับประกันความปลอดภัยของผลิตภัณฑ์
โดยสรุป เครื่องบรรจุแบบปลอดเชื้อมีบทบาทสำคัญในอุตสาหกรรมเครื่องดื่ม เพราะให้โซลูชันที่ยกระดับคุณภาพ ความปลอดภัย และอายุการเก็บรักษาของผลิตภัณฑ์ในหลายแอปพลิเคชัน ด้วยการเข้าใจแอปพลิเคชันเหล่านี้รวมถึงเทคโนโลยีที่อยู่เบื้องหลัง จะช่วยให้ผู้ซื้อสามารถตัดสินใจเลือกเครื่องบรรจุแบบปลอดเชื้อได้อย่างมีประสิทธิภาพ
